


المؤلف: محرر الموقع وقت النشر: 19-08-2026 الأصل: موقع


يتطلب الانتقال إلى خطوط التعبئة الآلية أو تحسينها مزامنة دقيقة بين الأنظمة الميكانيكية ومواد التعبئة والتغليف. حتى التناقضات البسيطة في المواد تؤدي إلى خسائر تشغيلية كبيرة عند السرعات العالية. تواجه فرق المشتريات والعمليات في كثير من الأحيان فترات توقف عن العمل في الماكينات، ومعدلات خردة عالية، وانتهاك سلامة الختم. تنبع هذه المشكلات من المواصفات غير المتوافقة بين الآلات الآلية، مثل أنظمة تعبئة النموذج العمودي (VFFS) أو تعبئة النموذج الأفقي (HFFS)، ومعدات النقل المحددة.
يوفر هذا الدليل إطارًا فنيًا للتقييم فيلم لفة تغليف المواد الغذائية . نقوم بتحليل كيفية تأثير تركيبة المواد، ودقة التصنيع من الراتينج إلى اللفة، وتوافق الماكينة على الإنتاجية وسلامة المنتج. ومن خلال فهم المتطلبات الميكانيكية للتعبئة الآلية، يمكن لمديري المصانع التخلص من الاختناقات وتقليل فواصل الويب وضمان تشغيل إنتاج موثوق وعالي السرعة على أرضية المصنع.
تزامن المادة مع الآلة: تتطلب التعبئة الآلية عالية السرعة (VFFS/HFFS) قوة شد محددة، ومعاملات انزلاق، وخصائص اللصق الساخن لمنع فواصل الويب وفشل الختم.
مقايضات الحاجز مقابل قابلية التصنيع: يتطلب اختيار لفة فيلم بلاستيكي من الدرجة الغذائية موازنة خصائص الحاجز الضرورية (الأكسجين / الرطوبة) مع المرونة والتسامح الحراري الذي تتطلبه فكوك الختم الآلية.
التسجيل ودقة المستشعر: يجب أن تتميز المواد الغذائية المطبوعة بعلامات عين دقيقة وشد شبكي ثابت لضمان القطع والتشكيل الدقيق دون أخطاء في المستشعر.
دقة التصنيع الأولية: يتم تحديد الأداء المادي للفيلم على خط التعبئة من خلال دقة البثق والتصفيح والقطع الأولية.
تخفيف المخاطر من خلال التجارب: يتطلب التنفيذ الناجح إجراء تجارب صارمة على الماكينة للتحقق من صحة نوافذ التشغيل الحرارية وإمكانية التتبع قبل النشر على نطاق واسع.
تعتمد التعبئة الآلية على الإمداد المستمر بالبلاستيك الرقائقي أو المواد المركبة. يتم فك الفيلم من قلب مركزي، ويمر عبر أذرع التحكم في التوتر، وينتقل عبر تشكيل الياقات قبل تعبئتها وإغلاقها. تحدد الخصائص الفيزيائية للفيلم بشكل مباشر مدى سلاسة حدوث هذه العملية دون تمزيق أو تمديد أو تشويش الآلة. يجب على المشغلين مراقبة توتر الويب باستمرار. إذا كان التوتر مرتفعًا للغاية، فإن الفيلم يتمدد، مما يؤدي إلى تشويه الرسومات المطبوعة والتخلص من تسجيل علامة العين. إذا كان التوتر منخفضًا جدًا، فإن الفيلم يتجول، مما يتسبب في أختام ملتوية واختناقات في الماكينة.
في تطبيقات VFFS، يتم تغذية المنتجات بالجاذبية في أنبوب يتكون من مادة التغليف. يتضمن التسلسل عادةً إنشاء ختم رأسي لتشكيل الأنبوب، يليه ختم أفقي سفلي. مباشرة بعد تشكيل هذا الختم السفلي، يسقط المنتج في الحقيبة. يتطلب هذا الإجراء قوة استثنائية في التثبيت الساخن. Hot-tack هي قدرة الختم على تحمل الضغط بينما لا يزال ساخنًا وفي حالة منصهرة. إذا كانت قوة التثبيت الساخن غير كافية، فإن وزن المنتج المتساقط سوف يمزق الختم السفلي. ويؤدي هذا إلى فقدان المنتج، وتلوث الماكينة، وإطالة فترة توقف التنظيف.
يجب على مشغلي الماكينات معايرة فكي الختم لتتناسب مع المظهر الحراري المحدد للفيلم. يجب أن يكون وقت السكون - وهو الجزء الدقيق من الثانية الذي يتم فيه تثبيت الفكين بالفيلم - طويلًا بما يكفي لإذابة الطبقة المانعة للتسرب الداخلية ولكنه قصير بما يكفي لمنع حرق الطبقة الهيكلية الخارجية. تتجاوز خطوط VFFS عالية السرعة هذه الحدود، وتتطلب أفلامًا ذات نوافذ تشغيل حرارية واسعة.
تقوم آلات HFFS بتحميل المنتجات أفقيًا باستخدام ميكانيكا الدفع. إنها مثالية للمواد الصلبة مثل السلع المخبوزة أو الصواني أو ألواح الحلوى. المقياس الأساسي هنا هو معامل الاحتكاك (COF). يجب أن يتمتع الفيلم بخصائص الانزلاق الصحيحة لينزلق بسلاسة على ألواح التشكيل والأحذية القابلة للطي دون الالتصاق أو السحب. يؤدي الاحتكاك الزائد إلى تمدد الويب واختلال ترتيبه. يؤدي الاحتكاك القليل جدًا إلى انزلاق أحزمة القيادة، مما يؤدي إلى فقدان التسجيل والتوقيت.
تلعب الكهرباء الساكنة أيضًا دورًا رئيسيًا في عمليات HFFS. عندما يتم سحب الفيلم عبر المكونات المعدنية، تتراكم الكهرباء الساكنة، مما يتسبب في التصاق الفيلم بالجهاز أو تنافر المنتج. تساعد الإضافات المضادة للكهرباء الساكنة في تركيبة الفيلم على تخفيف هذه المشكلة، مما يضمن النقل السلس عبر قسم التشكيل.
يتضمن التشكيل الحراري تسخين شبكة سفلية من الفيلم حتى تصبح مرنة، وسحبها إلى تجويف باستخدام الفراغ أو الضغط، وتحميل المنتج، وإغلاق شبكة علوية فوقها. يتم استخدام هذه الطريقة بشكل كبير مع المنتجات ذات الأشكال الكثيفة مثل اللحوم والأسماك والدواجن والجبن. يعتمد النجاح على ذاكرة الفيلم، وقدرات العمق، ومقاومة الثقب.
يجب أن تمتد المادة بشكل موحد إلى تجاويف السحب العميق دون ترقق مفرط. يؤدي التخفيف إلى حدوث انفجارات أو إضعاف خصائص الحاجز. يجب على المشغلين مراقبة لوحات التسخين لضمان التوزيع الموحد لدرجة الحرارة. تسبب البقع الباردة الموجودة على ألواح التسخين تمددًا غير متساوٍ، مما يؤدي إلى رفض الطرود.
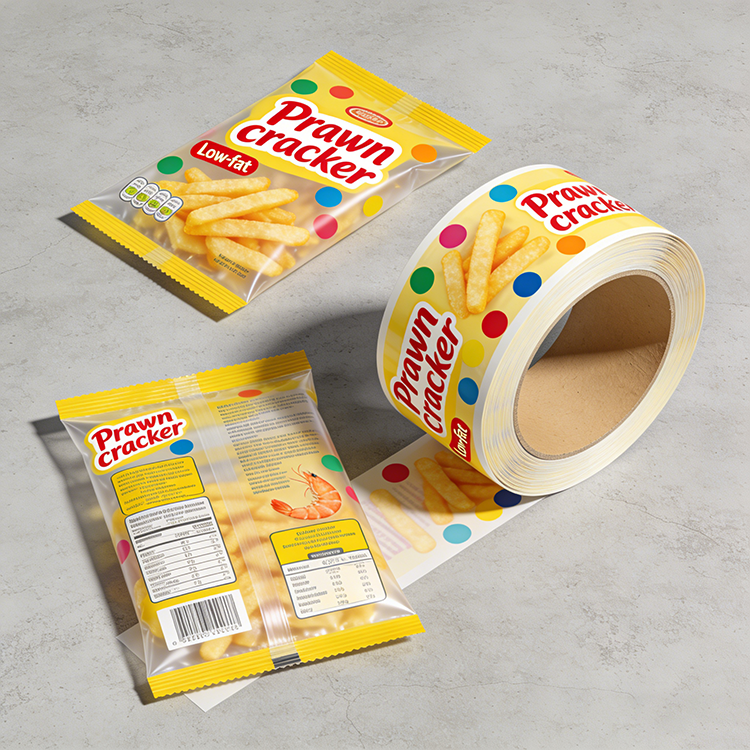
يعود أداء أي مادة مرنة على خط آلي إلى أصول التصنيع الخاصة بها. إن فهم كيفية إنشاء الفيلم يساعد المشغلين على استكشاف مشكلات الخطوط وإصلاحها واختيار المواصفات المناسبة لآلاتهم الفريدة. لا يمكنك إصلاح لفة الفيلم السيئة باستخدام تعديلات الآلة. يجب أن يتم تصنيع المادة وفقًا لتحمل صارم منذ البداية.
تبدأ جودة الفيلم باختيار الراتينج وعملية البثق. يضمن اتساق المقياس أثناء البثق وضع الفيلم بشكل مسطح وفكه بالتساوي. تؤدي الاختلافات في السُمك إلى ظهور بقع ناعمة أو أشرطة صلبة على اللفة النهائية. تؤدي هذه العيوب إلى توتر ويب غير منتظم على خط التعبئة والتغليف. يعد القطع الدقيق للفة أمرًا إلزاميًا أيضًا. إن قطع الحواف غير المتساوي أو شد اللف غير المناسب يؤدي إلى تجعيد الحواف. يتسبب التفاف الحافة في تجول الفيلم خارج أنبوب التشكيل وتسبب أخطاء في المستشعر.
عند مراجعة الموردين، تحقق من تفاوتات الحز الخاصة بهم. يعد التسامح +/- 1 مم أمرًا قياسيًا للتطبيقات عالية السرعة. أي شيء أكثر مرونة سوف يسبب مشاكل في التتبع. بالإضافة إلى ذلك، التحقق من الجودة الأساسية. تتسبب النوى المكسرة أو الخارجة عن الجولة في ارتداد اللفة على عمود الفك، مما يؤدي إلى حدوث طفرات توتر تؤدي إلى قطع الويب.
تتطلب معظم التطبيقات عالية الأداء هياكل متعددة الطبقات للجمع بين الخصائص الوظيفية المختلفة. يتضمن الهيكل النموذجي طبقة هيكلية خارجية لمقاومة الحرارة وقابلية الطباعة، وطبقة حاجز وسط لمنع الأكسجين والرطوبة، وطبقة مانعة للتسرب داخلية مصممة للإذابة عند درجات حرارة محددة.
هيكل الفيلم |
المواد النموذجية |
المزايا الأولية |
أفضل التطبيقات الآلية |
|---|---|---|---|
أحادي الطبقة |
بي، كبب |
فعالة من حيث التكلفة، ومرنة للغاية، وملف ختم بسيط. |
تغليف التدفق الأساسي، متطلبات العوائق المنخفضة، المنتجات الطازجة. |
متعدد الطبقات مغلفة |
بيت / ألو / بي، بوب / إيفوه / بي |
خصائص حاجز متفوقة، مقاومة عالية للثقب، قابلية طباعة ممتازة. |
VFFS عالية السرعة، وتغليف MAP، والتشكيل الحراري، والسلع القابلة للتلف. |
الأفلام المعدنية |
فمبيت، فمكب |
حاجز ممتاز للضوء والرطوبة، وتكلفة أقل من الرقائق. |
الأطعمة الخفيفة والقهوة والمساحيق الجافة. |
تستخدم الآلات الآلية أحزمة سحب عالية السرعة لدفع الفيلم. يجب أن تمتلك المادة قوة شد كافية لمقاومة الانكسار تحت هذا الضغط الميكانيكي المفاجئ. تحدد خصائص الاستطالة مقدار امتداد الفيلم قبل أن ينكسر. إذا تمدد الفيلم كثيرًا تحت التوتر، فإن علامات العين المطبوعة تنحرف عن المحاذاة. يؤدي هذا إلى تقطيع سكاكين القطع عبر الرسومات المطبوعة أو المنتج نفسه.
يتطلب تحقيق الختم المحكم موازنة درجة حرارة الفك والضغط ووقت المكوث مع سرعة الماكينة. يجب أن تتمتع الطبقة المانعة للتسرب الداخلية بدرجة حرارة بدء منخفضة حتى تذوب بسرعة خلال فترات المكوث القصيرة. يجب أن تتحمل الطبقة الهيكلية الخارجية حرارة فكوك الختم دون أن تحترق أو تذوب أو تلتصق بالمكونات المعدنية. يستخدم المشغلون شريط تفلون على فكي الختم لمنع الالتصاق، لكن الغشاء ذو النافذة الحرارية الضيقة سيظل يسبب مشاكل.
تفرض فئات الأغذية المختلفة متطلبات فريدة على مواد التعبئة والتغليف. إن تحديد المواصفات الصحيحة يمنع التلف ويضمن أقصى قدر من الإنتاجية على خط التعبئة والتغليف. يجب عليك مطابقة الفيلم مع خصائص المنتج المحددة وقدرات الجهاز.
تتطلب السلع المخبوزة توازنًا دقيقًا بين الاحتفاظ بالرطوبة والتهوية. استخدام فيلم لفة تغليف المخبوزات المصمم بثقوب دقيقة يمنع التكثيف. يؤدي التكثيف إلى العفن، في حين أن التهوية الزائدة تجعل المنتج قديمًا. بالنسبة لأغلفة التدفق الآلي، تتميز هذه الأفلام في كثير من الأحيان بخصائص مضادة للضباب ونوافذ عرض عالية الوضوح. يؤدي تخصيص عرض اللفة بدقة ليناسب طوق التشكيل الخاص بالماكينة إلى التخلص من هدر القطع الزائد على الخطوط عالية السرعة.
تعتمد اللحوم ومنتجات الألبان والأطعمة الجاهزة على التغليف الجوي المعدل (MAP) لإطالة مدة الصلاحية. يتطلب ذلك أفلامًا ذات معدلات نقل أكسجين (OTR) ومعدلات نقل بخار الرطوبة (MVTR) خاضعة لرقابة صارمة. أثناء التنظيف الآلي للغاز، يجب أن يحافظ الغشاء على السلامة الهيكلية ويشكل ختمًا محكمًا لا تشوبه شائبة. أي تسرب صغير في مانع التسرب سيسمح لخليط الغاز الواقي بالهروب، مما يؤدي إلى تلف المنتج بسرعة.
تعد العلامة التجارية المرئية أمرًا ضروريًا، ولكن يجب ألا تتداخل عملية الطباعة مع إمكانية التصنيع. جودة عالية تستخدم رولستوك المطبوعة للأغذية تقنيات الطباعة العكسية. تضع الطباعة العكسية الحبر داخل الطبقة الخارجية قبل التصفيح. وهذا يحمي الأحبار من الجرجرة عندما يتم سحب الفيلم فوق أطواق تشكيل المعدن بسرعات عالية. يعد وضع علامة العين بدقة ونسب التباين العالية أمرًا إلزاميًا لأجهزة استشعار العين الضوئية لتسجيل القطع بدقة.
يجب أن تنظر قرارات الشراء إلى ما هو أبعد من سعر الفاتورة الأولية للمادة. يجب عليك تقييم مدى تأثير مواصفات الفيلم على النظام البيئي للإنتاج بأكمله. غالبًا ما تكون تكلفة الأفلام الرخيصة أكثر على المدى الطويل بسبب توقف الماكينة وإهدار المنتج.
يتضمن Downgauging استخدام أرق لفة فيلم بلاستيكية من الدرجة الغذائية لتوفير تكاليف المواد الأولية. غالبًا ما تأتي هذه الإستراتيجية بنتائج عكسية على أرضية الإنتاج. تكون الأفلام الرقيقة أكثر عرضة للتمدد والتمزق والتلف الناتج عن الحرارة. يتم مسح التوفير الناتج عن شراء كمية أقل من البلاستيك بسرعة من خلال زيادة وقت توقف الماكينة، وارتفاع معدلات الخردة، وتكاليف العمالة المرتبطة بإعادة توصيل الماكينة باستمرار.
يمثل الانتقال إلى الأفلام أحادية المادة أو القابلة للتحلل تحديات تقنية كبيرة على الآلات القديمة المصممة للشرائح البلاستيكية المختلطة. غالبًا ما تحتوي الأفلام المستدامة على نوافذ تشغيل حرارية أضيق. نظرًا لأن الهيكل بأكمله مصنوع من نفس عائلة المواد، فإن الطبقة الخارجية تكون عرضة للانصهار عند نفس درجة الحرارة المطلوبة لإغلاق الطبقة الداخلية. عادةً ما يتطلب تشغيل هذه المواد بنجاح تعديلات على الماكينة، مثل الترقية إلى فكوك مانعة للتسرب متخصصة مع أدوات تحكم دقيقة للغاية في درجة الحرارة.
تؤدي مواصفات الأفلام المتسقة إلى جدولة موثوقة. عندما يعرف المشغلون أن أداء الفيلم سيكون متماثلًا من اللفة إلى اللفة، فإنهم يقومون بتثبيت إعدادات الماكينة بدلاً من التغيير والتبديل المستمر في التوتر ودرجة الحرارة. تؤدي إمكانية التكرار هذه إلى إنتاجية يمكن التنبؤ بها، وانخفاض معدلات الخردة، وتحقيق أكثر دقة لحصص الإنتاج.
يؤدي نشر مخزون جديد على خط آلي إلى ظهور العديد من المخاطر الميكانيكية ومخاطر الامتثال. إن تحديد هذه الأمور مبكرًا يمنع فشل الإنتاج على نطاق واسع. يجب عليك اختبار المواد بدقة قبل الالتزام بالطلبات الكبيرة.
عندما يتجول الفيلم خارج أنبوب التشكيل، تكون النتيجة أختام ملتوية، أو مطبوعات خارجة عن المركز، أو عبوات مفتوحة تمامًا. غالبًا ما يحدث هذا بسبب عدم انتظام لف اللفة أو الأحجام الأساسية غير الصحيحة. وللتخفيف من ذلك، يجب على المرافق استخدام أنظمة توجيه الويب الآلية والتحقق من الأبعاد الأساسية قبل التحميل. قم بمراجعة دقة التقطيع الخاصة بالمورد أثناء مرحلة التأهيل.
تؤدي القنوات الصغيرة الموجودة في منطقة الختم، خاصة عند حدوث ألواح التقوية أو الطيات المتداخلة، إلى تعريض سلامة المنتج للخطر. غالبًا ما تكون هذه المتسربات غير مرئية للعين المجردة. يتطلب التخفيف إجراء اختبارات انفجارية صارمة واختبارات تغلغل الصبغة أثناء مرحلة تجربة الماكينة. يجب على المشغلين ضبط ضغط الفك ودرجة الحرارة ووقت المكوث بشكل دقيق حتى يتم تحقيق ختم متسق وخالي من العيوب عبر جميع طبقات الفيلم.
إن انتقال الأحبار أو المذيبات أو المضافات الكيميائية من العبوة إلى المنتج الغذائي يشكل مخاطر صحية وقانونية شديدة. ولمنع حدوث ذلك، يجب على فرق المشتريات أن تطلب توثيقًا شاملاً من مورد الفيلم. يتضمن ذلك خطابات الضمان (LOG)، وشهادات الامتثال لإدارة الغذاء والدواء (FDA) أو الهيئة الأوروبية لسلامة الأغذية (EFSA)، وإثبات أن منشأة التصنيع حاصلة على شهادات معترف بها من GFSI.
تعتمد كفاءة التعبئة الآلية بشكل كامل على التوافق الهيكلي والميكانيكي والحراري للمعدات المختارة مع آلات التعبئة والتغليف المحددة. يؤدي عدم التوافق بين خصائص الفيلم وميكانيكا الماكينة إلى توقف لا يمكن تجنبه وإهدار المنتج. لضمان النشر الناجح، يجب على فرق العمليات تنفيذ الخطوات التالية.
اطلب أوراق البيانات الفنية التفصيلية (TDS) لجميع المواد المدرجة في القائمة المختصرة للتحقق من قوة الشد، وCOF، ودرجات حرارة الختم.
قم بشراء بكرات العينات لإجراء تجارب الماكينة الخاضعة للرقابة، وتحديدًا التحقق من قوة المسامير الساخنة، وأداء الانزلاق، وسلامة الختم في ظل ظروف الإنتاج الفعلية.
قم بإجراء اختبار الانفجار واختبارات اختراق الصبغة على العبوات التجريبية للتأكد من سلامة الختم المحكم عبر سرعات الماكينة المختلفة.
قم بمراجعة تفاوتات التصنيع الخاصة بالمورد فيما يتعلق بتناسق القياس ودقة القطع قبل الانتهاء من عقود البائعين.
ج: فيلم اللف عبارة عن شبكة مستمرة من المواد التي يتم تشكيلها وتعبئتها وإغلاقها بواسطة الآلة في عملية سائلة واحدة، مما يوفر سرعات أعلى وتكاليف أقل للمواد لكل وحدة. يتم تشكيل الأكياس المعدة مسبقًا ولا تتطلب سوى التعبئة والختم، وهو أمر أبطأ ولكنه يسمح بأشكال أكياس أكثر تعقيدًا وآلات أبسط.
ج: يعتمد COF الصحيح على نوع الجهاز. تتطلب آلات HFFS نسبة COF أقل (انزلاق أعلى) بحيث ينزلق الفيلم بسهولة على ألواح التشكيل الأفقية. قد تتطلب ماكينات VFFS COF أعلى قليلاً لضمان قدرة أحزمة التشغيل على الإمساك بالفيلم بشكل آمن دون الانزلاق أثناء السحب للأسفل.
ج: يحدث فقدان التسجيل عندما يتمدد الفيلم تحت الضغط، مما يؤدي إلى تغيير المسافة بين علامات العين المطبوعة. يمكن أن يكون سبب ذلك أيضًا علامات العين منخفضة التباين التي يفشل مستشعر الصور في قراءتها، أو بسبب انزلاق أحزمة القيادة بسبب معامل احتكاك غير صحيح على سطح الفيلم.
ج: يؤدي السُمك غير المتناسق (تباين المقياس) أثناء البثق إلى حدوث توتر غير متساوٍ عبر الويب. يؤدي هذا إلى تتبع الفيلم بشكل سيئ، والتجول في تشكيل الياقات، وإنشاء نقاط ضعف في الأختام حيث تكون المادة رقيقة جدًا بحيث لا يمكن ربطها بشكل صحيح تحت الفكين.
ج: في حين أن خصائص الحاجز قد تكون مناسبة لكليهما، إلا أنه يجب تصميم المواصفات الميكانيكية. يتطلب VFFS قوة عالية للسحب الساخن للقطرات الرأسية، في حين يتطلب HFFS خصائص انزلاق محددة للسحب الأفقي. نادرًا ما يؤدي الفيلم الواحد الأداء الأمثل في كليهما دون تعديلات هندسية محددة.
ج: تحدد قوة اللصق الساخن مدى سرعة قدرة الختم السفلي المشكل حديثًا على دعم وزن المنتج المسقط. إذا كان المسمار الساخن قويًا، فيمكن تشغيل الماكينة بشكل أسرع لأنها تتطلب وقتًا أقل للتبريد قبل أن يؤثر المنتج على الختم.
ج: يبلغ قطر الأحجام الأساسية القياسية عادةً 3 بوصات (76 مم) أو 6 بوصات (152 مم). يختلف الحد الأقصى لأقطار اللفة بشكل صارم حسب طراز الماكينة، ويتراوح عادة من 12 إلى 24 بوصة. سيؤدي تجاوز الحد الأقصى للقطر أو حدود الوزن إلى زيادة التحميل على محرك فك الماكينة وأذرع التحكم في التوتر.


