


ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 19-08-2026 ที่มา: เว็บไซต์


การเปลี่ยนไปใช้หรือเพิ่มประสิทธิภาพสายการบรรจุแบบอัตโนมัติจำเป็นต้องมีการซิงโครไนซ์ที่แม่นยำระหว่างระบบกลไกและวัสดุบรรจุภัณฑ์ แม้แต่ความไม่สอดคล้องกันของวัสดุเพียงเล็กน้อยก็ส่งผลให้สูญเสียการปฏิบัติงานอย่างมีนัยสำคัญที่ความเร็วสูง ทีมจัดซื้อและฝ่ายปฏิบัติการมักเผชิญกับเวลาหยุดทำงานของเครื่องจักร อัตราของเสียสูง และความสมบูรณ์ของซีลที่ลดลง ปัญหาเหล่านี้มีสาเหตุมาจากข้อกำหนดที่ไม่ตรงแนวระหว่างเครื่องจักรอัตโนมัติ เช่น ระบบ Vertical Form-Fill-Seal (VFFS) หรือ Horizon Form-Fill-Seal (HFFS) และ Rollstock ที่เลือก
คู่มือนี้เป็นกรอบทางเทคนิคสำหรับการประเมิน ม้วนฟิล์มบรรจุภัณฑ์อาหาร . เราวิเคราะห์ว่าองค์ประกอบของวัสดุ ความแม่นยำในการผลิตตั้งแต่เรซินไปจนถึงลูกกลิ้ง และความเข้ากันได้ของเครื่องจักรส่งผลต่อปริมาณงานและความปลอดภัยของผลิตภัณฑ์อย่างไร ด้วยการทำความเข้าใจความต้องการทางกลของการบรรจุแบบอัตโนมัติ ผู้จัดการโรงงานจึงสามารถขจัดปัญหาคอขวด ลดการแตกของราง และรับประกันว่าการผลิตจะดำเนินการในโรงงานด้วยความเร็วสูงและเชื่อถือได้
การซิงโครไนซ์วัสดุกับเครื่องจักร: การบรรจุอัตโนมัติความเร็วสูง (VFFS/HFFS) ต้องการความต้านทานแรงดึง ค่าสัมประสิทธิ์การลื่น และคุณสมบัติการยึดเกาะแบบร้อนเพื่อป้องกันการแตกของรางและการซีลล้มเหลว
สิ่งกีดขวางกับการแลกเปลี่ยนความสามารถในการแปรรูป: การเลือกม้วนฟิล์มพลาสติกเกรดอาหารจำเป็นต้องรักษาสมดุลคุณสมบัติของสิ่งกีดขวางที่จำเป็น (ออกซิเจน/ความชื้น) กับความยืดหยุ่นและความทนทานต่อความร้อนที่กำหนดโดยขากรรไกรซีลอัตโนมัติ
การลงทะเบียนและความแม่นยำของเซ็นเซอร์: ม้วนสต็อคที่พิมพ์สำหรับอาหารต้องมีเครื่องหมายตาที่แม่นยำและความตึงของรางที่สม่ำเสมอ เพื่อให้มั่นใจว่าการตัดและการขึ้นรูปถูกต้องแม่นยำโดยไม่มีข้อผิดพลาดของเซ็นเซอร์
ความแม่นยำในการผลิตขั้นต้น: ประสิทธิภาพทางกายภาพของฟิล์มในสายการบรรจุถูกกำหนดโดยความแม่นยำในการอัดขึ้นรูปขั้นต้น การเคลือบ และการตัด
การลดความเสี่ยงด้วยการทดลอง: การใช้งานที่ประสบความสำเร็จต้องมีการทดลองเครื่องจักรอย่างเข้มงวดเพื่อตรวจสอบหน้าต่างการทำงานด้านความร้อนและความสามารถในการติดตามก่อนการใช้งานเต็มรูปแบบ
การบรรจุอัตโนมัติอาศัยการจ่ายพลาสติกลามิเนตหรือวัสดุคอมโพสิตอย่างต่อเนื่อง ฟิล์มจะคลายตัวจากแกนกลาง ผ่านแขนควบคุมแรงตึง และเคลื่อนที่ไปบนปลอกคอที่ขึ้นรูปก่อนที่จะบรรจุและปิดผนึก คุณสมบัติทางกายภาพของฟิล์มเป็นตัวกำหนดโดยตรงว่ากระบวนการนี้จะเกิดขึ้นได้อย่างราบรื่น โดยไม่ฉีกขาด ยืดออก หรือทำให้เครื่องจักรติดขัด ผู้ปฏิบัติงานจะต้องตรวจสอบความตึงของรางอย่างต่อเนื่อง หากแรงดึงสูงเกินไป ฟิล์มจะยืดออก ทำให้กราฟิกที่พิมพ์บิดเบี้ยว และทำให้การลงทะเบียนเครื่องหมายตาหลุดออกไป หากแรงตึงต่ำเกินไป ฟิล์มจะเคลื่อนที่ ส่งผลให้ซีลคดเคี้ยวและเครื่องติดขัด
ในการใช้งาน VFFS ผลิตภัณฑ์จะถูกป้อนด้วยแรงโน้มถ่วงเข้าไปในท่อที่เกิดจากวัสดุบรรจุภัณฑ์ โดยทั่วไปลำดับจะเกี่ยวข้องกับการสร้างซีลแนวตั้งเพื่อสร้างท่อ ตามด้วยซีลแนวนอนด้านล่าง ทันทีหลังจากการปิดผนึกด้านล่าง ผลิตภัณฑ์จะหยดลงในซอง การดำเนินการนี้ต้องใช้ความแข็งแกร่งในการยึดติดร้อนเป็นพิเศษ การยึดติดร้อนคือความสามารถของซีลในการทนต่อความเครียดในขณะที่ยังร้อนและอยู่ในสถานะหลอมเหลว หากแรงยึดติดร้อนไม่เพียงพอ น้ำหนักของผลิตภัณฑ์ที่หยดจะทำให้ซีลด้านล่างแตก สิ่งนี้นำไปสู่การสูญเสียผลิตภัณฑ์ การปนเปื้อนของเครื่องจักร และการหยุดทำงานเพื่อทำความสะอาดที่ยาวนานขึ้น
ผู้ควบคุมเครื่องจักรจะต้องปรับเทียบขากรรไกรซีลเพื่อให้ตรงกับโปรไฟล์ความร้อนเฉพาะของฟิล์ม ระยะเวลาการคงตัว—เสี้ยววินาทีที่แน่นอนที่ขากรรไกรหนีบฟิล์ม—ต้องนานพอที่จะละลายชั้นยาแนวด้านใน แต่สั้นพอที่จะป้องกันไม่ให้ชั้นโครงสร้างด้านนอกไหม้ สาย VFFS ความเร็วสูงผลักดันขีดจำกัดเหล่านี้ โดยต้องใช้ฟิล์มที่มีหน้าต่างควบคุมความร้อนกว้าง
เครื่องจักร HFFS บรรทุกผลิตภัณฑ์ในแนวนอนโดยใช้กลไกแบบพุชเชอร์ เหมาะสำหรับสิ่งของที่เป็นของแข็ง เช่น ขนมอบ ถาด หรือลูกกวาด ตัวชี้วัดหลักที่นี่คือค่าสัมประสิทธิ์แรงเสียดทาน (COF) ฟิล์มจะต้องมีคุณสมบัติการลื่นที่ถูกต้องเพื่อให้สามารถเลื่อนได้อย่างราบรื่นบนแผ่นขึ้นรูปและรองเท้าพับโดยไม่ติดหรือลาก การเสียดสีมากเกินไปทำให้ใยยืดออกและไม่ตรงแนว แรงเสียดทานน้อยเกินไปทำให้สายพานขับเคลื่อนลื่น สูญเสียการลงทะเบียนและเวลา
ไฟฟ้าสถิตยังมีบทบาทสำคัญในการดำเนินงาน HFFS อีกด้วย ขณะที่ฟิล์มลากผ่านส่วนประกอบที่เป็นโลหะ จะเกิดไฟฟ้าสถิตขึ้น ส่งผลให้ฟิล์มเกาะติดกับตัวเครื่องหรือขับไล่ผลิตภัณฑ์ สารเติมแต่งป้องกันไฟฟ้าสถิตในสูตรฟิล์มช่วยบรรเทาปัญหานี้ ทำให้มั่นใจได้ว่าการผ่านส่วนการขึ้นรูปจะราบรื่น
การทำเทอร์โมฟอร์มเกี่ยวข้องกับการทำความร้อนแผ่นฟิล์มด้านล่างจนยืดหยุ่นได้ ดึงเข้าไปในโพรงโดยใช้สุญญากาศหรือแรงดัน การโหลดผลิตภัณฑ์ และการปิดผนึกแผ่นฟิล์มด้านบนไว้ วิธีการนี้ใช้กันอย่างแพร่หลายกับผลิตภัณฑ์ที่มีรูปทรงหนาแน่น เช่น เนื้อสัตว์ ปลา สัตว์ปีก และชีส ความสำเร็จขึ้นอยู่กับความทรงจำของภาพยนตร์ ความสามารถในการดึงความลึก และการต้านทานการเจาะทะลุ
วัสดุจะต้องยืดสม่ำเสมอเข้าไปในโพรงที่ดึงลึกโดยไม่ทำให้ผอมบางเกินไป การทำให้ผอมบางนำไปสู่การระเบิดหรือคุณสมบัติของสิ่งกีดขวางลดลง ผู้ปฏิบัติงานจะต้องตรวจสอบแผ่นทำความร้อนเพื่อให้แน่ใจว่ามีการกระจายอุณหภูมิที่สม่ำเสมอ จุดที่เย็นบนแผ่นทำความร้อนทำให้เกิดการยืดตัวไม่สม่ำเสมอ ส่งผลให้บรรจุภัณฑ์ถูกปฏิเสธ
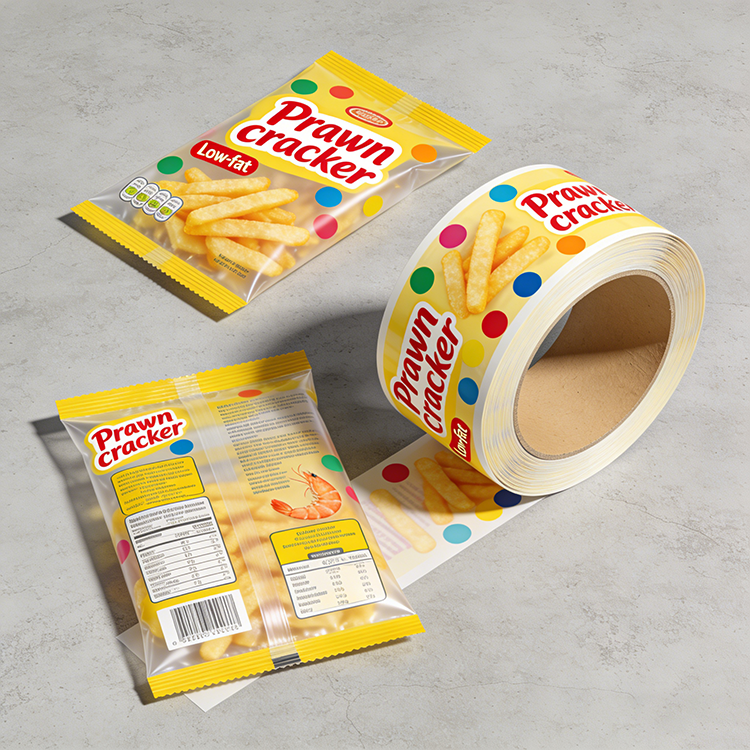
ประสิทธิภาพของวัสดุที่มีความยืดหยุ่นใดๆ ในสายการผลิตแบบอัตโนมัตินั้นย้อนกลับไปถึงต้นกำเนิดการผลิต การทำความเข้าใจวิธีสร้างฟิล์มช่วยให้ผู้ปฏิบัติงานแก้ไขปัญหาสายการผลิตและเลือกข้อกำหนดที่เหมาะสมสำหรับเครื่องจักรเฉพาะของตนได้ คุณไม่สามารถแก้ไขม้วนฟิล์มเสียได้ด้วยการปรับด้วยเครื่อง วัสดุจะต้องได้รับการผลิตให้มีเกณฑ์ความคลาดเคลื่อนที่เข้มงวดตั้งแต่เริ่มต้น
คุณภาพของฟิล์มเริ่มต้นด้วยการเลือกเรซินและกระบวนการอัดขึ้นรูป ความสม่ำเสมอของเกจในระหว่างการอัดรีดทำให้ฟิล์มเรียบและคลายออกอย่างสม่ำเสมอ ความหนาที่แตกต่างกันทำให้เกิดจุดอ่อนหรือแถบแข็งบนม้วนที่เสร็จแล้ว ข้อบกพร่องเหล่านี้ทำให้เกิดแรงตึงของรางที่ไม่แน่นอนบนสายการบรรจุ จำเป็นต้องมีการตัดม้วนที่แม่นยำ การตัดขอบที่ไม่สม่ำเสมอหรือความตึงในการพันที่ไม่เหมาะสมทำให้เกิดการโค้งงอของขอบ ขอบโค้งงอทำให้ฟิล์มหลุดออกจากท่อที่ขึ้นรูปและกระตุ้นให้เซ็นเซอร์ทำงานผิดปกติ
เมื่อตรวจสอบซัพพลายเออร์ ให้ตรวจสอบพิกัดความเผื่อในการตัดของพวกเขา ค่าความคลาดเคลื่อน +/- 1 มม. เป็นมาตรฐานสำหรับการใช้งานความเร็วสูง สิ่งใดที่หลวมกว่านี้จะทำให้เกิดปัญหาในการติดตาม นอกจากนี้ ตรวจสอบคุณภาพหลักด้วย แกนที่ถูกบดหรือหลุดออกจากแกนจะทำให้ม้วนกระดอนบนเพลาคลายตัว ทำให้เกิดแรงตึงที่ยึดใย
การใช้งานที่มีประสิทธิภาพสูงส่วนใหญ่จำเป็นต้องมีโครงสร้างหลายชั้นเพื่อรวมคุณสมบัติการทำงานที่แตกต่างกัน โครงสร้างทั่วไปประกอบด้วยชั้นโครงสร้างด้านนอกสำหรับการทนความร้อนและการพิมพ์ ชั้นกั้นตรงกลางเพื่อป้องกันออกซิเจนและความชื้น และชั้นเคลือบหลุมร่องฟันด้านในที่ออกแบบมาเพื่อละลายที่อุณหภูมิที่กำหนด
โครงสร้างฟิล์ม |
วัสดุทั่วไป |
ข้อดีหลัก |
แอปพลิเคชั่นอัตโนมัติที่ดีที่สุด |
|---|---|---|---|
ชั้นเดียว |
พีอี, ซีพีพี |
โปรไฟล์การปิดผนึกที่เรียบง่าย ยืดหยุ่นสูง คุ้มค่าคุ้มราคา |
การห่อไหลขั้นพื้นฐาน ข้อกำหนดสิ่งกีดขวางต่ำ ผลิตผลสด |
เคลือบหลายชั้น |
PET/ALU/PE, BOPP/EVOH/PE |
คุณสมบัติกั้นที่เหนือกว่า ความต้านทานการเจาะสูง สามารถพิมพ์ได้ดีเยี่ยม |
VFFS ความเร็วสูง, บรรจุภัณฑ์ MAP, การขึ้นรูปด้วยความร้อน, สินค้าที่เน่าเสียง่าย |
ฟิล์มเมทัลไลซ์ |
วีเอ็มเพ็ต, วีเอ็มซีพีพี |
กั้นแสงและความชื้นได้ดีเยี่ยม ต้นทุนต่ำกว่าฟอยล์ |
อาหารขบเคี้ยว กาแฟ ผงแห้ง |
เครื่องจักรอัตโนมัติใช้สายพานดึงความเร็วสูงเพื่อเลื่อนฟิล์ม วัสดุจะต้องมีความต้านทานแรงดึงเพียงพอเพื่อต้านทานการหักงอภายใต้ความเค้นทางกลฉับพลันนี้ คุณสมบัติการยืดตัวเป็นตัวกำหนดว่าฟิล์มจะยืดออกมากน้อยเพียงใดก่อนที่จะแตกหัก หากฟิล์มยืดมากเกินไปภายใต้แรงตึง รอยตาที่พิมพ์ออกมาจะเคลื่อนไปไม่อยู่ในแนวเดียวกัน ซึ่งจะทำให้มีดตัดเฉือนผ่านกราฟิกที่พิมพ์หรือตัวผลิตภัณฑ์เอง
การที่จะซีลสุญญากาศได้นั้นจำเป็นต้องรักษาสมดุลของอุณหภูมิกราม แรงกด และเวลาพักเทียบกับความเร็วของเครื่องจักร ชั้นยาแนวด้านในต้องมีอุณหภูมิเริ่มต้นต่ำเพื่อให้ละลายได้อย่างรวดเร็วในช่วงเวลาสั้น ๆ ชั้นโครงสร้างด้านนอกจะต้องทนต่อความร้อนของขากรรไกรซีลโดยไม่เกิดการเผาไหม้ ละลาย หรือเกาะติดกับส่วนประกอบที่เป็นโลหะ ผู้ปฏิบัติงานใช้เทปเทฟลอนบนขากรรไกรซีลเพื่อป้องกันไม่ให้ติด แต่ฟิล์มที่มีหน้าต่างระบายความร้อนแคบจะยังคงทำให้เกิดปัญหา
อาหารประเภทต่างๆ มีข้อกำหนดเฉพาะเกี่ยวกับวัสดุบรรจุภัณฑ์ การเลือกข้อกำหนดเฉพาะที่เหมาะสมจะช่วยป้องกันการเน่าเสียและรับประกันปริมาณงานสูงสุดในสายการบรรจุ คุณต้องจับคู่ฟิล์มกับคุณลักษณะเฉพาะของผลิตภัณฑ์และความสามารถของเครื่อง
สินค้าอบต้องมีความสมดุลอันละเอียดอ่อนในการกักเก็บความชื้นและการระบายอากาศ โดยใช้ ฟิล์มม้วนบรรจุภัณฑ์เบเกอรี่ที่ ได้รับการออกแบบทางวิศวกรรมด้วยการเจาะรูขนาดเล็กป้องกันการควบแน่น การควบแน่นทำให้เกิดเชื้อรา ในขณะที่การระบายอากาศได้มากเกินไปทำให้ผลิตภัณฑ์เหม็นอับ สำหรับเครื่องห่อไหลแบบอัตโนมัติ ฟิล์มเหล่านี้มักมีคุณสมบัติป้องกันการเกิดฝ้าและหน้าต่างแสดงผลที่มีความคมชัดสูง การปรับแต่งความกว้างของม้วนให้เข้ากับคอของเครื่องขึ้นรูปอย่างแม่นยำ จะช่วยขจัดของเสียส่วนเกินในสายการผลิตความเร็วสูง
เนื้อสัตว์ ผลิตภัณฑ์นม และอาหารปรุงสำเร็จอาศัยบรรจุภัณฑ์ดัดแปลงบรรยากาศ (MAP) เพื่อยืดอายุการเก็บรักษา ต้องใช้ฟิล์มที่มีอัตราการส่งผ่านออกซิเจน (OTR) และอัตราการส่งผ่านไอความชื้น (MVTR) ที่มีการควบคุมอย่างเข้มงวด ในระหว่างการชะล้างแก๊สอัตโนมัติ ฟิล์มจะต้องรักษาความสมบูรณ์ของโครงสร้างและสร้างผนึกสุญญากาศไร้ที่ติ การรั่วไหลเล็กๆ ในซีลจะทำให้ส่วนผสมของก๊าซป้องกันหลุดออกไป ส่งผลให้ผลิตภัณฑ์เน่าเสียอย่างรวดเร็ว
การสร้างแบรนด์ด้วยภาพเป็นสิ่งจำเป็น แต่กระบวนการพิมพ์จะต้องไม่รบกวนความสามารถในการแปรรูป มีคุณภาพสูง rollstock ที่พิมพ์สำหรับอาหาร ใช้เทคนิคการพิมพ์แบบย้อนกลับ การพิมพ์แบบย้อนกลับจะวางหมึกไว้ด้านในของชั้นนอกก่อนการเคลือบ สิ่งนี้จะช่วยปกป้องหมึกจากการครูดเนื่องจากฟิล์มลากไปเหนือปลอกโลหะที่ขึ้นรูปด้วยความเร็วสูง ตำแหน่งเครื่องหมายตาที่แม่นยำและอัตราส่วนคอนทราสต์สูงเป็นสิ่งจำเป็นสำหรับเซ็นเซอร์ตาภาพถ่ายเพื่อบันทึกการตัดอย่างแม่นยำ
การตัดสินใจจัดซื้อจัดจ้างต้องดูนอกเหนือจากราคาใบแจ้งหนี้เริ่มต้นของวัสดุ คุณต้องประเมินว่าข้อกำหนดของภาพยนตร์ส่งผลต่อระบบนิเวศการผลิตทั้งหมดอย่างไร ฟิล์มราคาถูกมักจะมีราคาแพงกว่าในระยะยาวเนื่องจากการหยุดทำงานของเครื่องจักรและการสูญเสียผลิตภัณฑ์
การลดขนาดเกี่ยวข้องกับการใช้ทินเนอร์ ม้วนฟิล์มพลาสติกเกรดอาหาร เพื่อประหยัดค่าวัสดุล่วงหน้า กลยุทธ์นี้มักจะส่งผลย้อนกลับในฝ่ายการผลิต ฟิล์มที่บางกว่าจะไวต่อการยืด การฉีกขาด และความเสียหายจากความร้อนได้ง่ายกว่า เงินออมที่ได้จากการซื้อพลาสติกน้อยลงจะถูกลบทิ้งอย่างรวดเร็วโดยการเพิ่มเวลาหยุดทำงานของเครื่องจักร อัตราของเสียที่สูงขึ้น และต้นทุนค่าแรงที่เกี่ยวข้องกับการร้อยด้ายเครื่องจักรอย่างต่อเนื่อง
การเปลี่ยนไปใช้ฟิล์มวัสดุเดี่ยวหรือฟิล์มที่ย่อยสลายได้ทำให้เกิดความท้าทายทางเทคนิคที่สำคัญสำหรับเครื่องจักรรุ่นเก่าที่ออกแบบมาสำหรับลามิเนตพลาสติกผสม ฟิล์มที่ยั่งยืนมักจะมีหน้าต่างปฏิบัติการระบายความร้อนที่แคบกว่า เนื่องจากโครงสร้างทั้งหมดทำจากวัสดุตระกูลเดียวกัน ชั้นนอกจึงมีแนวโน้มที่จะหลอมละลายที่อุณหภูมิเดียวกันซึ่งจำเป็นในการปิดผนึกชั้นใน การใช้วัสดุเหล่านี้ให้ประสบผลสำเร็จมักต้องมีการปรับเปลี่ยนเครื่องจักร เช่น การอัพเกรดเป็นขากรรไกรซีลแบบพิเศษที่มีการควบคุมอุณหภูมิที่แม่นยำสูง
ข้อมูลจำเพาะของภาพยนตร์ที่สม่ำเสมอช่วยขับเคลื่อนการกำหนดเวลาที่เชื่อถือได้ เมื่อผู้ปฏิบัติงานรู้ว่าฟิล์มจะทำงานเหมือนกันตั้งแต่ม้วนหนึ่งไปอีกม้วน พวกเขาล็อคการตั้งค่าเครื่องจักรแทนที่จะปรับความตึงและอุณหภูมิอย่างต่อเนื่อง ความสามารถในการทำซ้ำนี้นำไปสู่ปริมาณงานที่คาดการณ์ได้ อัตราของเสียที่ลดลง และการปฏิบัติตามโควต้าการผลิตที่แม่นยำยิ่งขึ้น
การปรับใช้โรลสต็อคใหม่บนสายการผลิตอัตโนมัติทำให้เกิดความเสี่ยงด้านกลไกและการปฏิบัติตามข้อกำหนดหลายประการ การระบุสิ่งเหล่านี้ตั้งแต่เนิ่นๆ จะช่วยป้องกันความล้มเหลวในการผลิตขนาดใหญ่ คุณต้องทดสอบวัสดุอย่างเข้มงวดก่อนตัดสินใจสั่งซื้อจำนวนมาก
เมื่อฟิล์มหลุดออกจากท่อขึ้นรูป ผลลัพธ์ที่ได้คือซีลคด รอยพิมพ์ไม่อยู่ตรงกลาง หรือบรรจุภัณฑ์ที่เปิดออกจนหมด สาเหตุนี้มักเกิดจากการม้วนม้วนไม่เท่ากันหรือขนาดแกนไม่ถูกต้อง เพื่อบรรเทาปัญหานี้ สิ่งอำนวยความสะดวกควรใช้ระบบนำทางรางอัตโนมัติและตรวจสอบขนาดแกนก่อนโหลด ตรวจสอบความแม่นยำในการตัดของซัพพลายเออร์ในระหว่างขั้นตอนการรับรอง
ช่องไมโครในบริเวณซีล โดยเฉพาะอย่างยิ่งในบริเวณที่มีเป้าเสื้อกางเกงหรือรอยพับที่ทับซ้อนกัน ส่งผลให้ความปลอดภัยของผลิตภัณฑ์ลดลง สารรั่วไหลเหล่านี้มักมองไม่เห็นด้วยตาเปล่า การบรรเทาผลกระทบจำเป็นต้องทำการทดสอบการระเบิดและการทดสอบการเจาะสีย้อมอย่างเข้มงวดในระหว่างขั้นตอนการทดลองใช้เครื่องจักร ผู้ปฏิบัติงานต้องปรับแรงกดของกราม อุณหภูมิ และเวลาคงอยู่อย่างละเอียด จนกระทั่งได้การซีลที่สม่ำเสมอและไร้ที่ติในทุกชั้นของฟิล์ม
การอพยพของหมึก ตัวทำละลาย หรือสารเคมีเจือปนจากบรรจุภัณฑ์ไปยังผลิตภัณฑ์อาหารก่อให้เกิดความเสี่ยงด้านสุขภาพและทางกฎหมายอย่างรุนแรง เพื่อป้องกันสิ่งนี้ ทีมจัดซื้อจะต้องจัดทำเอกสารที่ครอบคลุมจากซัพพลายเออร์ภาพยนตร์ ซึ่งรวมถึงหนังสือรับประกัน (LOG) ใบรับรองการปฏิบัติตามข้อกำหนดของ FDA หรือ EFSA และหลักฐานว่าโรงงานผลิตมีใบรับรองที่ GFSI ยอมรับ
ประสิทธิภาพการบรรจุอัตโนมัติขึ้นอยู่กับความเข้ากันได้ทางโครงสร้าง เชิงกล และความร้อนของลูกกลิ้งที่เลือกกับเครื่องจักรบรรจุภัณฑ์เฉพาะ ความไม่สอดคล้องกันระหว่างคุณสมบัติของฟิล์มและกลไกของเครื่องจักรส่งผลให้เกิดการหยุดทำงานและการสูญเสียผลิตภัณฑ์อย่างหลีกเลี่ยงไม่ได้ เพื่อให้มั่นใจว่าการใช้งานจะประสบความสำเร็จ ทีมปฏิบัติการควรดำเนินการตามขั้นตอนต่อไปนี้
ขอเอกสารข้อมูลทางเทคนิคโดยละเอียด (TDS) สำหรับวัสดุที่อยู่ในรายการสั้นทั้งหมดเพื่อตรวจสอบความต้านทานแรงดึง COF และอุณหภูมิการปิดผนึก
จัดหาม้วนตัวอย่างเพื่อดำเนินการทดลองเครื่องจักรที่มีการควบคุม โดยเฉพาะอย่างยิ่งการตรวจสอบความแข็งแกร่งของการเชื่อมติดร้อน ประสิทธิภาพการลื่น และความสมบูรณ์ของซีลภายใต้เงื่อนไขการผลิตจริง
ทำการทดสอบการระเบิดและการทดสอบการเจาะสีย้อมบนบรรจุภัณฑ์ทดลองเพื่อยืนยันความสมบูรณ์ของการปิดผนึกสุญญากาศสำหรับความเร็วเครื่องจักรต่างๆ
ตรวจสอบความคลาดเคลื่อนในการผลิตของซัพพลายเออร์เกี่ยวกับความสม่ำเสมอของเกจและความแม่นยำในการตัดก่อนที่จะสรุปสัญญาของผู้ขาย
ตอบ: ฟิล์มม้วนเป็นแผ่นใยต่อเนื่องที่ประกอบด้วยวัสดุที่ขึ้นรูป บรรจุ และปิดผนึกโดยเครื่องจักรในกระบวนการของเหลวเดียว ซึ่งให้ความเร็วที่สูงกว่าและต้นทุนวัสดุต่อหน่วยที่ต่ำกว่า กระเป๋าที่ทำไว้ล่วงหน้าได้รับการขึ้นรูปแล้ว และต้องการเพียงแค่การบรรจุและการปิดผนึกเท่านั้น ซึ่งช้ากว่าแต่ช่วยให้มีรูปร่างของกระเป๋าที่ซับซ้อนมากขึ้นและใช้เครื่องจักรได้ง่ายขึ้น
ตอบ: COF ที่ถูกต้องขึ้นอยู่กับประเภทเครื่อง เครื่องจักร HFFS ต้องการ COF ที่ต่ำกว่า (สลิปที่สูงกว่า) ดังนั้นฟิล์มจึงเลื่อนผ่านแผ่นขึ้นรูปแนวนอนได้อย่างง่ายดาย เครื่อง VFFS อาจต้องการ COF ที่สูงขึ้นเล็กน้อยเพื่อให้แน่ใจว่าสายพานขับเคลื่อนสามารถจับฟิล์มได้อย่างปลอดภัยโดยไม่ลื่นไถลระหว่างการดึงลง
ตอบ: การสูญเสียการลงทะเบียนเกิดขึ้นเมื่อฟิล์มยืดออกภายใต้แรงตึง ทำให้ระยะห่างระหว่างรอยตาที่พิมพ์ออกมาเปลี่ยนแปลง นอกจากนี้ยังอาจเกิดจากเครื่องหมายตาที่มีคอนทราสต์ต่ำซึ่งเซนเซอร์ภาพอ่านไม่ได้ หรือสายพานขับเคลื่อนลื่นไถลเนื่องจากค่าสัมประสิทธิ์แรงเสียดทานบนพื้นผิวของฟิล์มไม่ถูกต้อง
ตอบ: ความหนาที่ไม่สอดคล้องกัน (ความแปรผันของเกจ) ระหว่างการอัดขึ้นรูปทำให้เกิดแรงตึงที่ไม่สม่ำเสมอทั่วทั้งราง สิ่งนี้ทำให้ฟิล์มติดตามได้ไม่ดี หลุดจากปกเสื้อที่ขึ้นรูป และสร้างจุดอ่อนในซีลซึ่งวัสดุบางเกินกว่าจะติดแน่นใต้ขากรรไกรได้
ตอบ: แม้ว่าคุณสมบัติของแผงกั้นอาจเหมาะสมกับทั้งสองประเภท แต่ข้อกำหนดทางกลก็ต้องได้รับการปรับแต่งให้เหมาะสม VFFS ต้องการความแข็งแรงในการยึดติดร้อนสูงสำหรับการหยดในแนวตั้ง ในขณะที่ HFFS ต้องการคุณสมบัติการลื่นเฉพาะสำหรับการลากในแนวนอน ภาพยนตร์เพียงเรื่องเดียวไม่ค่อยมีประสิทธิภาพสูงสุดกับทั้งสองเรื่องหากไม่มีการปรับแต่งทางวิศวกรรมโดยเฉพาะ
ตอบ: แรงยึดเกาะที่ร้อนจะกำหนดความเร็วของการซีลด้านล่างที่ขึ้นรูปใหม่จะสามารถรองรับน้ำหนักของผลิตภัณฑ์ที่ตกได้เร็วแค่ไหน หากแรงยึดติดที่ร้อนมาก เครื่องจักรสามารถทำงานได้เร็วขึ้นเนื่องจากต้องใช้เวลาในการทำความเย็นน้อยกว่าก่อนที่ผลิตภัณฑ์จะกระทบกับซีล
ตอบ: ขนาดแกนมาตรฐานโดยทั่วไปจะมีเส้นผ่านศูนย์กลาง 3 นิ้ว (76 มม.) หรือ 6 นิ้ว (152 มม.) เส้นผ่านศูนย์กลางม้วนสูงสุดจะแตกต่างกันไปตามรุ่นของเครื่อง โดยทั่วไปจะอยู่ระหว่าง 12 ถึง 24 นิ้ว การเกินขีดจำกัดเส้นผ่านศูนย์กลางหรือน้ำหนักสูงสุดจะทำให้มอเตอร์คลี่คลายและแขนควบคุมความตึงของเครื่องทำงานหนักเกินไป


