


Автор: Редактор сайта Время публикации: 19.08.2026 Происхождение: Сайт


Переход на автоматизированные упаковочные линии или их оптимизация требует точной синхронизации между механическими системами и упаковочными материалами. Даже незначительные материальные несоответствия приводят к значительным эксплуатационным потерям на высоких скоростях. Группы закупок и эксплуатации часто сталкиваются с простоями оборудования, высоким процентом брака и нарушением целостности уплотнений. Эти проблемы возникают из-за несоответствия технических характеристик автоматизированного оборудования, такого как системы вертикального заполнения-уплотнения (VFFS) или горизонтального заполнения-уплотнения (HFFS), и выбранного подвижного состава.
В этом руководстве представлена техническая основа для оценки Рулонная пленка для упаковки пищевых продуктов . Мы анализируем, как состав материала, точность производства от смолы до рулона и совместимость оборудования влияют на производительность и безопасность продукции. Понимая механические требования автоматизированного наполнения, руководители предприятий могут устранить узкие места, уменьшить разрывы полотна и обеспечить надежный и высокоскоростной производственный процесс в заводских цехах.
Синхронизация машины и материала. Высокоскоростное автоматическое наполнение (VFFS/HFFS) требует определенной прочности на разрыв, коэффициентов скольжения и свойств горячей клейкости для предотвращения разрывов полотна и нарушений герметичности.
Компромисс между барьером и обрабатываемостью: Выбор рулона пищевой пленки требует баланса между необходимыми барьерными свойствами (кислород/влага) с гибкостью и термостойкостью, необходимыми для автоматических сварочных зажимов.
Регистрация и точность датчиков. Напечатанные рулоны для пищевых продуктов должны иметь точные метки и постоянное натяжение полотна, чтобы обеспечить точную резку и формование без сбоев датчиков.
Точность производства на начальном этапе: физические характеристики пленки на упаковочной линии определяются точностью экструзии, ламинирования и резки на начальном этапе.
Снижение рисков посредством испытаний. Успешная реализация требует тщательных испытаний оборудования для проверки температурных рабочих окон и возможности отслеживания перед полномасштабным развертыванием.
Автоматизированное заполнение основано на непрерывной подаче ламинированного пластика или композитного материала. Пленка разматывается с центрального стержня, проходит через рычаги контроля натяжения и проходит через образующие манжеты перед заполнением и запечатыванием. Физические свойства пленки напрямую определяют, насколько плавно происходит этот процесс, не разрывая, не растягивая и не заклинивая оборудование. Операторы должны постоянно контролировать натяжение полотна. Если натяжение слишком велико, пленка растягивается, искажая печатную графику и сбивая совмещение следов. Если натяжение слишком слабое, пленка смещается, вызывая искривление уплотнений и застревание машины.
В приложениях VFFS продукты под действием силы тяжести подаются в трубку, образованную упаковочным материалом. Последовательность действий обычно включает создание вертикального шва для формирования трубки, за которым следует нижний горизонтальный шов. Сразу после формирования нижнего шва продукт попадает в пакет. Это действие требует исключительной прочности при схватывании. Горячая клейкость — это способность уплотнения выдерживать нагрузки, пока оно еще горячее и в расплавленном состоянии. Если прочность прилипания к горячему продукту недостаточна, вес падающего продукта приведет к разрыву нижнего шва. Это приводит к потерям продукта, загрязнению оборудования и увеличению времени простоя на очистку.
Операторы станков должны откалибровать сварочные губки в соответствии с конкретным тепловым профилем пленки. Время выдержки — точная доля секунды, в течение которой челюсти зажимают пленку — должно быть достаточно продолжительным, чтобы расплавить внутренний слой герметика, но достаточно коротким, чтобы предотвратить сжигание внешнего структурного слоя. Высокоскоростные линии VFFS расширяют эти границы, требуя пленки с широким термическим рабочим окном.
Машины HFFS загружают продукты горизонтально с помощью толкателя. Они идеально подходят для твердых продуктов, таких как выпечка, подносы или шоколадные батончики. Основным показателем здесь является коэффициент трения (COF). Пленка должна обладать надлежащими скользящими свойствами, чтобы плавно скользить по формовочным пластинам и складным башмакам, не прилипая и не волочась. Слишком сильное трение приводит к растягиванию и смещению полотна. Слишком малое трение приводит к проскальзыванию приводных ремней, потере регистрации и синхронизации.
Статическое электричество также играет важную роль в работе HFS. Когда пленка проходит через металлические компоненты, накапливается статический заряд, в результате чего пленка прилипает к машине или отталкивает продукт. Антистатические добавки в рецептуре пленки помогают смягчить эту проблему, обеспечивая плавное прохождение через секцию формования.
Термоформование включает в себя нагревание нижнего полотна пленки до тех пор, пока оно не станет гибким, втягивание его в полость с помощью вакуума или давления, загрузку продукта и запечатывание верхнего полотна поверх него. Этот метод широко используется для плотных продуктов определенной формы, таких как мясо, рыба, птица и сыр. Успех зависит от памяти пленки, глубины протяжки и устойчивости к проколу.
Материал должен равномерно растягиваться в углублениях глубокой вытяжки без чрезмерного утончения. Истончение приводит к выбросам или нарушению барьерных свойств. Операторы должны следить за нагревательными пластинами, чтобы обеспечить равномерное распределение температуры. Холодные пятна на нагревательных пластинах вызывают неравномерное растяжение, что приводит к бракованию упаковок.
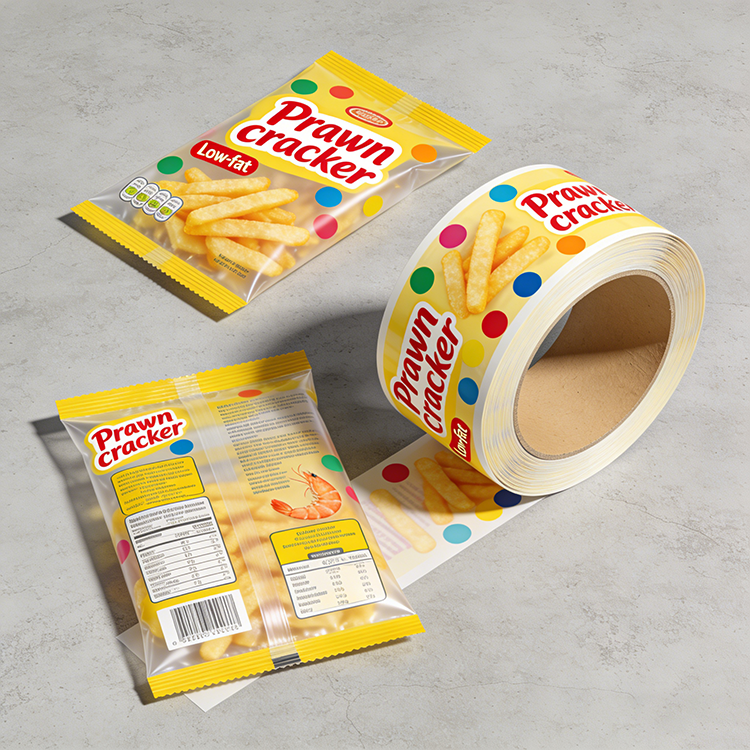
Производительность любого гибкого материала на автоматизированной линии восходит к его производственному истоку. Понимание того, как устроена пленка, помогает операторам устранять неполадки на линиях и выбирать правильные характеристики для своего уникального оборудования. Вы не сможете исправить плохой рулон пленки с помощью регулировок машины. Материал должен быть изготовлен с соблюдением строгих допусков с самого начала.
Качество пленки начинается с выбора смолы и процесса экструзии. Постоянство толщины во время экструзии гарантирует, что пленка лежит ровно и равномерно разматывается. Различия в толщине приводят к появлению мягких пятен или жестких полос на готовом рулоне. Эти дефекты приводят к неравномерному натяжению полотна на упаковочной линии. Точная резка рулонов также обязательна. Неравномерная прорезь кромок или неправильное натяжение намотки приводит к скручиванию кромок. Закручивание краев приводит к тому, что пленка слетает с формовочной трубы и вызывает сбой датчика.
При проверке поставщика проверьте его допуски на порезку. Допуск +/- 1 мм является стандартным для высокоскоростных применений. Все, что будет слабее, вызовет проблемы с отслеживанием. Кроме того, проверьте качество ядра. Раздавленные или некруглые сердцевины заставляют рулон подпрыгивать на валу размотки, создавая пики натяжения, которые разрывают полотно.
Большинству высокопроизводительных приложений требуются многослойные структуры для объединения различных функциональных свойств. Типичная структура включает внешний структурный слой, обеспечивающий термостойкость и пригодность для печати, средний барьерный слой, блокирующий кислород и влагу, и внутренний герметизирующий слой, предназначенный для плавления при определенных температурах.
Структура фильма |
Типичные материалы |
Основные преимущества |
Лучшие автоматизированные приложения |
|---|---|---|---|
Монослой |
ЧП, ЦПП |
Экономичный, очень гибкий и простой уплотнительный профиль. |
Базовая упаковка, низкие барьерные требования, свежие продукты. |
Многослойный ламинированный |
ПЭТ/АЛУ/ПЭ, БОПП/ЭВОН/ПЭ |
Превосходные барьерные свойства, высокая устойчивость к проколам, отличные печатные свойства. |
Высокоскоростная упаковка VFFS, MAP, термоформовка, скоропортящиеся продукты. |
Металлизированные пленки |
ВМПЭТ, ВМЦПП |
Отличная свето- и влагозащита, более низкая стоимость, чем у фольги. |
Закуски, кофе, сухие порошки. |
Автоматизированные машины используют высокоскоростные тянущие ленты для продвижения пленки. Материал должен обладать достаточной прочностью на разрыв, чтобы противостоять внезапному механическому напряжению. Свойства удлинения определяют, насколько пленка растянется, прежде чем порвется. Если пленка слишком сильно растягивается под натяжением, напечатанные глазки смещаются. Это приводит к тому, что режущие ножи прорезают напечатанную графику или сам продукт.
Для достижения герметичного уплотнения необходимо сбалансировать температуру зажима, давление и время выдержки в зависимости от скорости машины. Внутренний слой герметика должен иметь низкую температуру начала плавления, чтобы быстро плавиться в течение короткого времени выдержки. Внешний структурный слой должен выдерживать нагрев уплотнительных губок, не сжигая, не плавясь и не прилипая к металлическим компонентам. Операторы используют тефлоновую ленту на уплотнительных губках, чтобы предотвратить прилипание, но пленка с узким термическим окном все равно будет вызывать проблемы.
Различные категории продуктов питания предъявляют уникальные требования к упаковочному материалу. Выбор правильной спецификации предотвращает порчу и обеспечивает максимальную производительность упаковочной линии. Вы должны подобрать пленку к конкретным характеристикам продукта и возможностям машины.
Выпечке требуется тонкий баланс удержания влаги и воздухопроницаемости. С использованием Рулонная пленка для упаковки хлебобулочных изделий с микроперфорацией предотвращает образование конденсата. Конденсат приводит к образованию плесени, а слишком большая воздухопроницаемость делает изделие несвежим. Для автоматизированных упаковочных машин эти пленки часто обладают свойствами защиты от запотевания и окнами с высокой четкостью изображения. Точное соответствие ширины рулона формовочному воротнику машины позволяет избежать лишних отходов обрезков на высокоскоростных линиях.
Мясо, молочные продукты и готовые продукты используют упаковку в модифицированной атмосфере (MAP), чтобы продлить срок хранения. Для этого требуются пленки со строго контролируемой скоростью пропускания кислорода (OTR) и скоростью пропускания паров влаги (MVTR). При автоматической газовой промывке пленка должна сохранять структурную целостность и образовывать безупречную герметичность. Любые микропротечки в уплотнении приводят к выходу защитной газовой смеси, что приводит к быстрой порче продукта.
Визуальный брендинг важен, но процесс печати не должен мешать обрабатываемости. Высокое качество в печатных рулонах для пищевых продуктов используются методы обратной печати. При обратной печати чернила наносятся на внутреннюю часть внешнего слоя перед ламинированием. Это защищает чернила от истирания, когда пленка на высоких скоростях скользит по металлическим формовочным кольцам. Точное расположение отметок и высокий коэффициент контрастности являются обязательными для фотоэлектронных датчиков для точной регистрации разрезов.
Решения о закупках должны выходить за рамки первоначальной фактурной цены материала. Вы должны оценить, как характеристики фильма влияют на всю производственную экосистему. Дешевая пленка в долгосрочной перспективе часто обходится дороже из-за простоя оборудования и потерь продукта.
Уменьшение толщины предполагает использование более тонкого Рулон пищевой полиэтиленовой пленки для экономии первоначальных затрат на материалы. Эта стратегия часто приводит к обратным результатам на производстве. Более тонкие пленки более подвержены растяжению, разрывам и тепловым повреждениям. Экономия, полученная от покупки меньшего количества пластика, быстро сводится на нет из-за увеличения времени простоя станка, увеличения процента брака и затрат на рабочую силу, связанных с постоянной перезаправкой станка.
Переход на мономатериальные или компостируемые пленки представляет собой серьезные технические проблемы на устаревших машинах, предназначенных для ламинатов из смешанных пластиков. Экологичные пленки часто имеют более узкие термические рабочие окна. Поскольку вся конструкция изготовлена из одного и того же семейства материалов, внешний слой склонен к плавлению при той же температуре, которая необходима для герметизации внутреннего слоя. Успешная обработка этих материалов обычно требует модификации оборудования, например, перехода на специализированные уплотнительные губки с высокоточным контролем температуры.
Согласованные характеристики пленки обеспечивают надежное планирование. Когда операторы знают, что качество пленки от рулона к рулону будет одинаковым, они фиксируют настройки машины, а не постоянно регулируют натяжение и температуру. Такая повторяемость приводит к предсказуемой производительности, снижению процента брака и более точному выполнению производственных норм.
Развертывание нового подвижного состава на автоматизированной линии сопряжено с рядом механических рисков и рисков, связанных с нарушением требований. Их раннее выявление предотвращает крупномасштабные производственные сбои. Вы должны тщательно тестировать материалы, прежде чем делать крупные заказы.
Когда пленка слетает с формовочной трубки, результатом становятся кривые запечатывания, смещения от центра отпечатков или полностью открытые упаковки. Это часто вызвано неравномерной намоткой рулона или неправильными размерами сердечника. Чтобы смягчить это, предприятия должны использовать автоматизированные системы управления полотном и проверять размеры сердцевины перед загрузкой. Проверяйте точность резки поставщика на этапе квалификации.
Микроканалы в области уплотнения, особенно там, где имеются косынки или перекрывающиеся складки, ставят под угрозу безопасность продукта. Эти утечки часто невидимы невооруженным глазом. Для смягчения последствий необходимо провести строгие испытания на разрыв и испытания на проникновение красителя на этапе испытаний машины. Операторы должны точно настроить давление зажима, температуру и время выдержки, пока не будет достигнуто постоянное и безупречное уплотнение всех слоев пленки.
Миграция чернил, растворителей или химических добавок из упаковки в пищевой продукт представляет собой серьезную угрозу здоровью и праву. Чтобы предотвратить это, группы по закупкам должны потребовать от поставщика пленки полную документацию. Сюда входят гарантийные письма (LOG), сертификаты соответствия FDA или EFSA, а также подтверждение того, что производственное предприятие имеет сертификаты, признанные GFSI.
Эффективность автоматического наполнения полностью зависит от структурной, механической и термической совместимости выбранного рулонного материала с конкретным упаковочным оборудованием. Несоответствие между свойствами пленки и механикой машины приводит к неизбежным простоям и порче продукции. Чтобы обеспечить успешное развертывание, оперативные группы должны выполнить следующие шаги.
Запросите подробные технические данные (TDS) для всех материалов, включенных в короткий список, для проверки прочности на разрыв, коэффициента трения и температуры уплотнения.
Закупите рулоны образцов для проведения контролируемых испытаний машины, в частности, для проверки прочности клейкости в горячем состоянии, характеристик скольжения и целостности уплотнения в реальных производственных условиях.
Выполните испытания на разрыв и проникновение красителя на пробных упаковках, чтобы подтвердить целостность герметичного уплотнения при различных скоростях машины.
Прежде чем заключать контракты с поставщиками, проверьте производственные допуски поставщика в отношении постоянства размеров и точности резки.
О: Рулонная пленка представляет собой непрерывное полотно материала, формируемое, заполняемое и запечатываемое машиной в одном жидкостном процессе, обеспечивающее более высокие скорости и более низкие затраты на единицу материала. Предварительно изготовленные пакеты уже сформированы и требуют только наполнения и запечатывания, что медленнее, но позволяет создавать пакеты более сложной формы и использовать более простое оборудование.
О: Правильный COF зависит от типа машины. Машины HFFS требуют более низкого коэффициента трения (более высокого скольжения), поэтому пленка легко скользит по горизонтальным формовочным пластинам. Машинам VFFS может потребоваться немного более высокий коэффициент трения, чтобы приводные ремни могли надежно удерживать пленку, не соскальзывая при натяжении пленки вниз.
О: Потеря регистрации происходит, когда пленка растягивается под натяжением, изменяя расстояние между отпечатанными глазками. Это также может быть вызвано малоконтрастными следами глаз, которые не считывает фотодатчик, или проскальзыванием приводных ремней из-за неправильного коэффициента трения на поверхности пленки.
Ответ: Непостоянная толщина (изменение толщины) во время экструзии приводит к неравномерному натяжению полотна. Это приводит к тому, что пленка плохо отслеживается, смещается, образуя манжеты, и создает слабые места в уплотнениях, где материал слишком тонкий, чтобы правильно приклеиться под зажимами.
Ответ: Хотя барьерные свойства могут подходить для обоих случаев, механические характеристики должны быть адаптированы. VFFS требует высокой прочности при вертикальных падениях, тогда как HFFS требует особых свойств скольжения для горизонтального сопротивления. Одна пленка редко работает оптимально для обоих без специальных инженерных настроек.
Ответ: Прочность клейкости в горячем состоянии определяет, насколько быстро вновь сформированный нижний шов сможет выдержать вес упавшего продукта. Если горячая клейкость сильная, машина может работать быстрее, поскольку ей требуется меньше времени на охлаждение, прежде чем продукт коснется шва.
Ответ: Стандартные размеры сердцевин обычно составляют 3 дюйма (76 мм) или 6 дюймов (152 мм) в диаметре. Максимальный диаметр рулонов зависит от модели машины и обычно составляет от 12 до 24 дюймов. Превышение максимального диаметра или веса приведет к перегрузке двигателя размотки машины и рычагов управления натяжением.


